
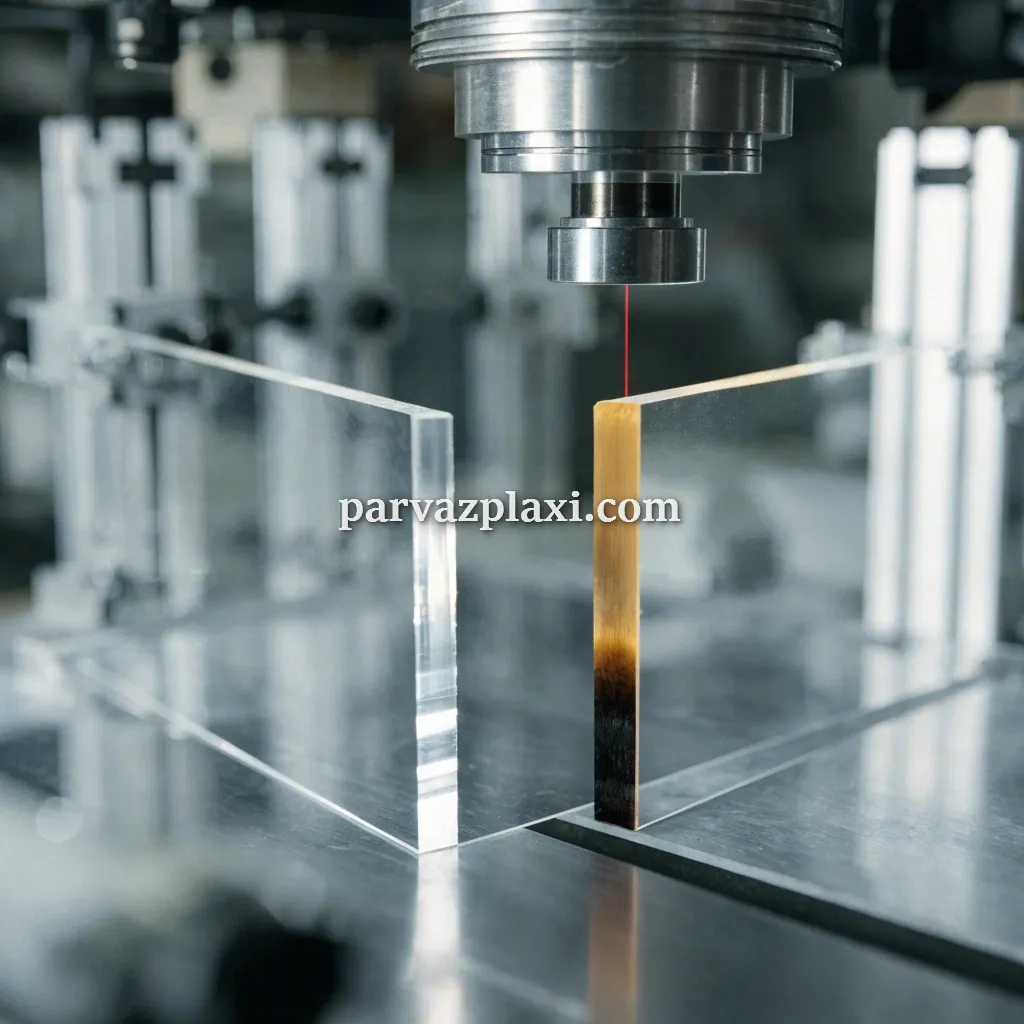
علت سوختگی و تغییر رنگ لبه پلکسی در برش لیزر
سوختگی و تغییر رنگ لبه پلکسی یکی از مشکلاتی است که ممکن است هنگام برش لیزری ورق های آکریلیک رخ دهد. لبه قطعه پس از برش می تواند زرد، قهوه ای، سیاه یا کدر شود، دوده بگیرد یا به جای سطحی تمیز و یکنواخت، ظاهری نامناسب پیدا کند. این ایراد علاوه بر کاهش زیبایی محصول، در قطعاتی که برای تابلو، استند، باکس، تجهیزات فروشگاهی و محصولات دکوراتیو ساخته می شوند، می تواند کیفیت نهایی کار را تحت تاثیر قرار دهد.
مهم ترین دلایل این مشکل عبارت اند از تنظیم نامناسب توان و سرعت دستگاه، فوکوس نادرست، آلودگی لنز، تجمع حرارت، تهویه ناکافی و تفاوت کیفیت ورق پلکسی. البته همه تغییر رنگ ها یک علت ندارند. برای مثال، دوده روی سطح با زرد شدن خود لبه یا ایجاد ترک های ریز، رفتار یکسانی ندارد و روش اصلاح آنها نیز متفاوت است.
برای حل مشکل باید ابتدا نوع عیب مشخص شود و سپس تنظیمات دستگاه، وضعیت ورق و شرایط برش بررسی شوند. تغییر همزمان چند پارامتر معمولا تشخیص علت اصلی را دشوار می کند.
سوختگی و تغییر رنگ لبه پلکسی چگونه ایجاد می شود؟
پلکسی گلاس که معمولا از پلی متیل متاکریلات یا PMMA ساخته می شود، در اثر تابش لیزر انرژی جذب می کند و در مسیر برش ذوب و جدا می شود. اگر انرژی ورودی، سرعت حرکت هد و شرایط خروج حرارت و بخارات متناسب نباشند، لبه نهایی ممکن است دچار تغییر ظاهری شود.
در برش مناسب، لبه پلکسی شفاف یا دارای ظاهر مشخص و یکنواخت متناسب با جنس ورق است. اما در شرایط نامناسب، ممکن است آثار قهوه ای شدن، رسوب دوده، ذوب بیش از حد یا زبری دیده شود. تشخیص تفاوت این عیب ها اهمیت دارد؛ زیرا افزایش توان برای همه مشکلات راه حل مناسبی نیست.
برای مثال، اگر لبه قطعه به صورت یکنواخت قهوه ای شده باشد، باید احتمال گرمای بیش از حد یا ماندگاری طولانی پرتو در مسیر برش بررسی شود. اگر تیرگی فقط در گوشه ها و محل توقف های حرکتی دیده شود، کاهش سرعت لحظه ای هد و تجمع حرارت می تواند یکی از عوامل احتمالی باشد.
جهت کسب اطلاعات بیشتر به مقاله خدمات ساخت پلکسی مراجعه نمایید.
مهم ترین علت های تغییر رنگ لبه پلکسی در برش لیزر
۱. تنظیم نبودن توان و سرعت برش
توان و سرعت دو عامل مهم در کیفیت برش لیزری هستند. اگر توان نسبت به ضخامت و نوع ورق بیش از حد باشد یا هد با سرعت بسیار پایین حرکت کند، انرژی بیشتری در بخش مشخصی از ماده متمرکز می شود. این شرایط ممکن است باعث ذوب بیش از اندازه، تغییر رنگ یا تشکیل رسوبات روی لبه شود.
از طرف دیگر، توان ناکافی یا سرعت بیش از حد می تواند به برش ناقص، ایجاد بخش های ذوب نشده و نیاز به عبور مجدد لیزر منجر شود. عبور مجدد نیز در بعضی شرایط حرارت بیشتری به قطعه وارد می کند. بنابراین هدف، انتخاب بالاترین توان ممکن نیست؛ بلکه باید ترکیب مناسبی از توان و سرعت برای همان دستگاه، ضخامت و جنس ورق پیدا شود.
۲. فوکوس نامناسب و کثیفی لنز
نقطه تمرکز پرتو لیزر باید متناسب با روش برش و ضخامت ورق تنظیم شود. اگر فوکوس در موقعیت نامناسبی قرار بگیرد، انرژی در ناحیه مورد انتظار به شکل مطلوب متمرکز نمی شود و ممکن است عرض برش، کیفیت دیواره و یکنواختی لبه تغییر کند.
کثیفی لنز، آلودگی آینه ها یا مشکلات مسیر اپتیکی نیز می توانند عملکرد دستگاه را مختل کنند. در چنین شرایطی، حتی تنظیماتی که قبلا نتیجه خوبی داشته اند ممکن است دیگر عملکرد مشابهی نداشته باشند. اگر کیفیت برش در بخش های مختلف میز به شکل غیرعادی تغییر می کند، بررسی فوکوس و مسیر اپتیکی اهمیت بیشتری پیدا می کند. تمیزکاری قطعات اپتیکی باید مطابق دستورالعمل سازنده انجام شود؛ زیرا تماس نامناسب با لنز می تواند به پوشش آن آسیب برساند.
۳. تجمع حرارت و تنظیم نبودن هوای کمکی
هنگام برش لیزری، بخشی از انرژی پرتو به گرما تبدیل می شود. اگر حرارت در ناحیه برش بیش از اندازه جمع شود، لبه ممکن است ذوب شده، تغییر رنگ دهد یا شکل نامنظمی پیدا کند. این مسئله به ویژه در مسیرهای طولانی، گوشه های متراکم، قطعات کوچک و الگوهایی که فاصله خطوط برش در آنها کم است، قابل بررسی است.
هوای کمکی می تواند در خروج مواد و بخارات از ناحیه برش نقش داشته باشد، اما فشار و نحوه استفاده از آن باید متناسب با دستگاه و فرایند باشد. فشار نامناسب ممکن است کیفیت لبه را تغییر دهد یا در برخی شرایط، باعث جابه جایی قطعه شود. به همین دلیل، تنظیم هوای کمکی نباید بدون توجه به توصیه سازنده و نتیجه برش آزمایشی انجام شود.
۴. کیفیت ورق پلکسی و فیلم محافظ
همه ورق های پلکسی رفتار یکسانی در برابر لیزر ندارند. تفاوت در ترکیب مواد، فرایند تولید، ضخامت واقعی و کیفیت سطح می تواند بر نتیجه برش تاثیر بگذارد. ورقی که برای برش لیزری مناسب نیست، ممکن است با وجود تنظیم صحیح دستگاه نیز لبه مطلوبی ایجاد نکند.
فیلم محافظ سطح نیز باید بررسی شود. نوع فیلم، چسب آن و سازگاری آن با فرایند لیزر اهمیت دارد. بعضی پوشش ها هنگام برش ممکن است بسوزند، دود تولید کنند یا رسوبی روی سطح باقی بگذارند. نباید بدون بررسی جنس پوشش و دستورالعمل تولیدکننده، فرض کرد که همه فیلم های محافظ را می توان همراه ورق با لیزر برش داد.
اگر با تغییر ورق، کیفیت لبه به شکل محسوسی بهتر یا بدتر شود، این موضوع سرنخی برای بررسی کیفیت ماده اولیه است. مقایسه باید با ضخامت و شرایط برش یکسان انجام شود تا نتیجه قابل اتکاتری به دست آید.
۵. تهویه ضعیف و باقی ماندن دود
در فرایند برش پلکسی، بخارات و محصولات تجزیه حرارتی تولید می شوند. اگر سیستم مکش و تهویه عملکرد مناسبی نداشته باشد، بخشی از دود ممکن است در اطراف مسیر برش باقی بماند و روی قطعه رسوب کند. این رسوبات گاهی به شکل لکه های قهوه ای یا سیاه ظاهر می شوند و با سوختگی خود ماده اشتباه گرفته می شوند.
برای تشخیص، باید مشخص شود که تیرگی روی سطح قرار دارد یا در ساختار لبه ایجاد شده است. اگر آلودگی سطحی باشد، ممکن است با روش تمیزکاری سازگار با پلکسی برطرف شود؛ اما اگر خود ماده تغییر رنگ داده یا تخریب شده باشد، پاک کردن سطح مشکل را حل نمی کند.
مکش مناسب فقط برای زیبایی محصول نیست؛ بلکه برای کنترل مواجهه با بخارات نیز اهمیت دارد. دستگاه باید مطابق دستورالعمل سازنده و با سیستم تهویه مناسب استفاده شود و هرگز نباید برش لیزری پلکسی بدون کنترل موثر دود انجام شود.
چگونه علت سوختگی لبه پلکسی را تشخیص دهیم؟
برای عیب یابی، بهتر است از نشانه های ظاهری شروع کنید و هر بار فقط یک عامل را تغییر دهید. جدول زیر راهنمای اولیه تشخیص است؛ این نشانه ها قطعی نیستند و ممکن است چند عامل همزمان دخیل باشند.
| نشانه مشاهده شده | علت های احتمالی | اقدام اولیه |
|---|---|---|
| لبه زرد یا قهوه ای | گرمای زیاد، سرعت نامناسب یا ویژگی ورق | اجرای برش آزمایشی با تنظیمات کنترل شده |
| رسوب سیاه روی سطح | دود، آلودگی یا سوختن پوشش محافظ | بررسی مکش، فیلم محافظ و روش تمیزکاری |
| لبه کدر و زبر | فوکوس نامناسب، برش ناقص یا جنس نامناسب ورق | بررسی فوکوس و سازگاری ورق |
| سوختگی در گوشه ها | تجمع حرارت یا کاهش سرعت هد | بررسی مسیر حرکت و تنظیمات گوشه ها |
| برش ناقص در بعضی نقاط | فوکوس، توان، سرعت یا ناهمواری ورق | بررسی ارتفاع سطح، فوکوس و وضعیت اپتیک |
| تفاوت کیفیت در بخش های مختلف میز | ناهمترازی، اختلاف فوکوس یا مشکل مسیر اپتیکی | بررسی کالیبراسیون و وضعیت دستگاه |
یک روش عملی برای عیب یابی
۱. نوع عیب را ثبت کنید. مشخص کنید تغییر رنگ در تمام لبه دیده می شود یا فقط در گوشه ها، نقاط شروع و پایان مسیر یا بخش های خاصی از میز.
۲. ورق و پوشش آن را بررسی کنید. جنس، ضخامت، فیلم محافظ و تمیزی سطح را کنترل کنید. در صورت امکان، یک تکه از همان ورق را در شرایط آزمایشی بررسی کنید.
۳. وضعیت دستگاه را ارزیابی کنید. تمیزی اپتیک، فوکوس، سطح میز و عملکرد سیستم مکش باید مطابق دستورالعمل دستگاه بررسی شوند.
۴. آزمایش کنترل شده انجام دهید. یک الگوی ساده و کوچک انتخاب کنید و در هر مرحله فقط یک پارامتر، مانند سرعت یا توان، را تغییر دهید. تغییر همزمان چند عامل مشخص نمی کند کدام تغییر موثر بوده است.
۵. نتیجه را مستند کنید. ضخامت و نوع ورق، تنظیمات دستگاه و ظاهر لبه را ثبت کنید تا تنظیمات موفق برای سفارش های بعدی قابل استفاده باشند.
روش های جلوگیری از سوختگی و تغییر رنگ لبه پلکسی
پیشگیری از این عیب معمولا آسان تر از اصلاح قطعه نهایی است. با این حال، هیچ تنظیم واحدی برای تمام دستگاه ها و ضخامت ها مناسب نیست. تنظیمات پیشنهادی باید بر اساس راهنمای سازنده دستگاه، مشخصات ورق و آزمون واقعی تعیین شوند.
تنظیم دقیق توان، سرعت و فوکوس
قبل از اجرای سفارش اصلی، یک برش آزمایشی روی تکه ای از همان ورق انجام دهید. سرعت و توان را به صورت کنترل شده تغییر دهید و کیفیت سطح برش، کامل بودن جداسازی و میزان رسوب را بررسی کنید. فقط به ظاهر قسمت بالایی لبه اکتفا نکنید؛ وضعیت دیواره برش و قسمت زیرین قطعه نیز اهمیت دارد.
اگر برش در نقاطی ناقص است، افزایش توان به تنهایی همیشه راه حل مناسبی نیست. ممکن است علت اصلی، فوکوس، ناهمواری ورق، آلودگی اپتیک یا سرعت نامتناسب باشد. انتخاب تنظیمات باید بر اساس نتیجه آزمون و نه صرفا اعداد استفاده شده برای یک دستگاه دیگر انجام شود.
نگهداری صحیح از دستگاه و سیستم مکش
لنز و آینه ها باید در بازه های توصیه شده بررسی شوند و سرویس دستگاه طبق دستورالعمل سازنده انجام شود. وجود گردوغبار، آلودگی یا آسیب در مسیر اپتیکی می تواند کیفیت برش را کاهش دهد. از تمیز کردن خودسرانه قطعات حساس با مواد نامناسب خودداری کنید.
سیستم مکش و تهویه نیز باید به صورت دوره ای کنترل شود. گرفتگی فیلترها، کاهش جریان هوا یا تجمع رسوبات در مسیر خروجی می تواند تخلیه دود را مختل کند. تمیز نگه داشتن سطح کار، استفاده از ورق مناسب و کنترل ارتفاع آن نیز به تکرارپذیری کیفیت کمک می کنند.
طراحی مناسب مسیر برش
چیدمان قطعات و طراحی مسیر برش نیز بر کیفیت نهایی اثر می گذارند. اگر چندین خط برش نزدیک به هم قرار داشته باشند یا تعداد زیادی گوشه کوچک در یک محدوده جمع شده باشد، احتمال تجمع حرارت بیشتر می شود. در چنین مواردی، بازبینی ترتیب برش، فاصله قطعات و تنظیمات حرکت می تواند مفید باشد.
این راهکار به معنی تغییر بی دلیل طرح نیست. باید ابتدا بررسی شود که آیا طراحی فعلی باعث توقف های مکرر یا حرارت بیش از حد در نواحی خاص می شود یا خیر. اگر ایراد فقط در چند نقطه از طرح دیده شود، بررسی مسیر حرکت دستگاه می تواند از تغییر غیرضروری تنظیمات کل پروژه جلوگیری کند.
انتخاب ورق سازگار با برش لیزری
برای دستیابی به لبه یکنواخت، ورق باید از نظر جنس و مشخصات تولید برای فرایند مورد نظر مناسب باشد. ورق های آکریلیک ریخته گری و اکسترود شده ممکن است از نظر ظاهر لبه، رفتار هنگام برش و پاسخ به تنظیمات تفاوت داشته باشند؛ بنابراین نتیجه یک نوع ورق را نباید بدون آزمایش به نوع دیگر تعمیم داد.
اگر کیفیت لبه برای محصول نهایی اهمیت زیادی دارد، بهتر است پیش از برش تعداد بالا، یک نمونه از ورق مورد نظر بررسی شود. در سفارش هایی مانند استندهای شفاف، حروف برجسته و قطعات دکوراتیو، این آزمون می تواند از تولید تعداد زیادی قطعه با ظاهر نامطلوب جلوگیری کند.
آیا می توان لبه سوخته پلکسی را اصلاح کرد؟
بله، در بعضی موارد می توان ظاهر لبه آسیب دیده را بهبود داد؛ اما روش اصلاح به شدت آسیب بستگی دارد. اگر مشکل فقط رسوب سطحی دود باشد، تمیزکاری مناسب ممکن است کافی باشد. اگر لبه دچار تغییر رنگ عمیق، ذوب نامنظم یا ترک شده باشد، تمیز کردن سطح معمولا مشکل اصلی را برطرف نمی کند.
برای آلودگی های سطحی، ابتدا از روش تمیزکاری توصیه شده برای همان نوع پلکسی استفاده کنید. از حلال های ناشناخته و مواد شیمیایی قوی خودداری کنید؛ زیرا ممکن است باعث کدر شدن، ترک خوردگی تنشی یا آسیب سطح شوند. استفاده از دستمال نرم و روش سازگار با توصیه تولیدکننده، نقطه شروع مناسب تری است.
اگر لبه زبر یا ناهموار باشد، بسته به ابعاد و کاربرد قطعه، ممکن است پرداخت مکانیکی کنترل شده، سنباده کاری مرحله ای یا روش های تخصصی پرداخت قابل استفاده باشد. شعله دهی برای براق کردن لبه نیز در همه شرایط مناسب نیست و می تواند موجب تنش، تغییر شکل یا آسیب شود. این کار باید تنها توسط فرد آشنا با فرایند و محدودیت های ماده انجام شود.
اگر قطعه دچار سوختگی عمیق، ترک یا تغییر شکل قابل توجه شده باشد، گاهی برش مجدد یا ساخت قطعه جایگزین نتیجه مطمئن تری از پرداخت بیش از حد خواهد داشت. برای قطعات دقیق یا محصولاتی که ظاهر شفاف و یکنواخت در آنها اهمیت دارد، ارزیابی نمونه پیش از انتخاب روش اصلاح ضروری است.
اشتباهات رایج هنگام برش لیزری پلکسی
یکی از اشتباهات رایج، افزایش شدید توان دستگاه برای حل هر نوع مشکل برش است. این کار ممکن است به جای بهبود کیفیت، ذوب بیش از اندازه و تغییر رنگ را بیشتر کند. در مقابل، کاهش بیش از حد توان نیز می تواند برش ناقص ایجاد کند و نیاز به عبور مجدد از مسیر را افزایش دهد.
اشتباه دیگر، تغییر همزمان توان، سرعت، فوکوس و فشار هواست. حتی اگر نتیجه بهتر شود، مشخص نخواهد بود که کدام عامل مشکل را برطرف کرده است. روش منطقی، آزمون کنترل شده و ثبت نتایج است.
نادیده گرفتن کیفیت ورق، استفاده از فیلم محافظ نامناسب، بی توجهی به مکش دود و ادامه کار با لنز آلوده نیز می توانند باعث تکرار عیب شوند. همچنین نباید صرفا به براق بودن لبه نگاه کرد؛ لبه باید از نظر کامل بودن برش، یکنواختی، ترک و تغییر شکل نیز بررسی شود.
در نهایت، استفاده از تنظیمات دستگاه دیگران بدون توجه به نوع لیزر، توان واقعی، اپتیک، ضخامت و جنس ورق ممکن است نتیجه متفاوتی ایجاد کند. تنظیمات موفق باید برای ترکیب مشخصی از دستگاه و ماده ارزیابی شوند.
خدمات برش لیزر پلکسی در مجموعه پرواز پلکسی
در سفارش برش لیزر، کیفیت نهایی فقط به دستگاه وابسته نیست. انتخاب ورق مناسب، بررسی طرح، توجه به ضخامت، تنظیم فرایند و کنترل قطعه پس از برش همگی در نتیجه نهایی نقش دارند. به همین دلیل، هنگام سفارش قطعات پلکسی بهتر است کاربرد نهایی، میزان شفافیت مورد انتظار، ابعاد و حساسیت ظاهری لبه ها از ابتدا مشخص باشند.
مجموعه پرواز پلکسی در زمینه خدمات مرتبط با پلکسی فعالیت می کند. اگر برای ساخت استند، باکس، تابلو، حروف یا قطعات سفارشی به برش لیزری نیاز دارید، می توانید پیش از ثبت سفارش درباره جنس و ضخامت مناسب ورق، جزئیات طرح و کیفیت ظاهری مورد انتظار مشورت کنید.
اگر در نمونه قبلی خود با سوختگی و تغییر رنگ لبه پلکسی مواجه شده اید، ارائه اطلاعاتی مانند نوع ورق، ضخامت، عکس لبه آسیب دیده و مشخصات دستگاه می تواند به بررسی دقیق تر علت کمک کند. بدون مشاهده نمونه و دانستن شرایط برش، نمی توان یک علت قطعی یا تنظیم مشخص را برای همه موارد پیشنهاد داد.
هدف از انتخاب روش مناسب برش، تنها جدا شدن قطعات از ورق نیست؛ بلکه باید قطعه نهایی از نظر ابعاد، ظاهر و کیفیت لبه با کاربرد مورد نظر هماهنگ باشد.
جمع بندی
سوختگی و تغییر رنگ لبه پلکسی معمولا از یک عامل منفرد ناشی نمی شود و ممکن است تنظیمات دستگاه، تجمع حرارت، وضعیت اپتیک، تهویه یا ویژگی های ورق در آن نقش داشته باشند. ابتدا مشخص کنید با رسوب سطحی، تغییر رنگ واقعی ماده یا برش ناقص مواجه هستید. سپس با بررسی وضعیت دستگاه و اجرای آزمون های کنترل شده، علت احتمالی را محدود کنید.
برای پیشگیری، از ورق مناسب استفاده کنید، توان و سرعت را متناسب با شرایط واقعی تنظیم کنید، فوکوس و سیستم مکش را بررسی کنید و نتیجه برش های آزمایشی را ثبت کنید. اگر آسیب عمیق باشد، اصلاح سطح همیشه کافی نیست و ممکن است برش مجدد یا تعویض قطعه منطقی تر باشد.
در سفارش های حساس، بررسی یک نمونه پیش از تولید نهایی و انتخاب مجموعه ای آشنا با فرایند برش پلکسی می تواند به کاهش خطا و دستیابی به نتیجه قابل پیش بینی تر کمک کند.
سوالات متداول
چرا لبه پلکسی بعد از برش لیزر زرد می شود؟
زرد یا قهوه ای شدن لبه ممکن است به تجمع حرارت، تنظیم نامناسب توان و سرعت، فوکوس نادرست یا ویژگی های خود ورق مربوط باشد. برای تشخیص بهتر، ابتدا یک برش آزمایشی روی همان ورق انجام دهید و وضعیت لنز، تهویه و تنظیمات دستگاه را بررسی کنید. تغییر رنگ به تنهایی برای تعیین علت قطعی کافی نیست.
چرا لبه پلکسی بعد از برش سیاه و دوده ای می شود؟
تیرگی ممکن است از رسوب دود، سوختن فیلم محافظ یا آسیب حرارتی خود ماده ناشی شود. اگر لکه ها سطحی باشند، روش تمیزکاری سازگار با ورق می تواند کمک کند؛ اما اگر لبه واقعا سوخته باشد، پاک کردن سطح مشکل را کاملا برطرف نمی کند. عملکرد سیستم مکش و سازگاری پوشش محافظ را نیز بررسی کنید.
آیا افزایش سرعت برش از سوختگی جلوگیری می کند؟
در برخی شرایط، افزایش کنترل شده سرعت می تواند زمان ماندگاری پرتو و تجمع حرارت را کاهش دهد؛ اما اگر سرعت بیش از حد شود، برش ناقص یا ناپایدار خواهد شد. نتیجه به توان دستگاه، ضخامت و نوع پلکسی و وضعیت فوکوس بستگی دارد. سرعت را مرحله به مرحله و همراه با کنترل کیفیت لبه تنظیم کنید.
برای جلوگیری از تغییر رنگ لبه پلکسی چه کاری انجام دهیم؟
ورق مناسب انتخاب کنید، فوکوس و مسیر اپتیکی را بررسی کنید، توان و سرعت را با برش آزمایشی تنظیم کنید و از عملکرد صحیح مکش دود مطمئن شوید. همچنین از فیلم محافظ سازگار با فرایند استفاده کنید و تنظیمات موفق را برای همان دستگاه و نوع ورق ثبت کنید.
آیا لبه سوخته پلکسی قابل ترمیم است؟
اگر مشکل به رسوب سطحی محدود باشد، تمیزکاری صحیح ممکن است ظاهر آن را بهبود دهد. برای لبه های زبر، بسته به میزان آسیب، پرداخت تخصصی نیز قابل بررسی است. اما تغییر رنگ عمیق، ترک یا تغییر شکل ممکن است با تمیزکاری برطرف نشود و به برش مجدد یا جایگزینی قطعه نیاز داشته باشد.


