
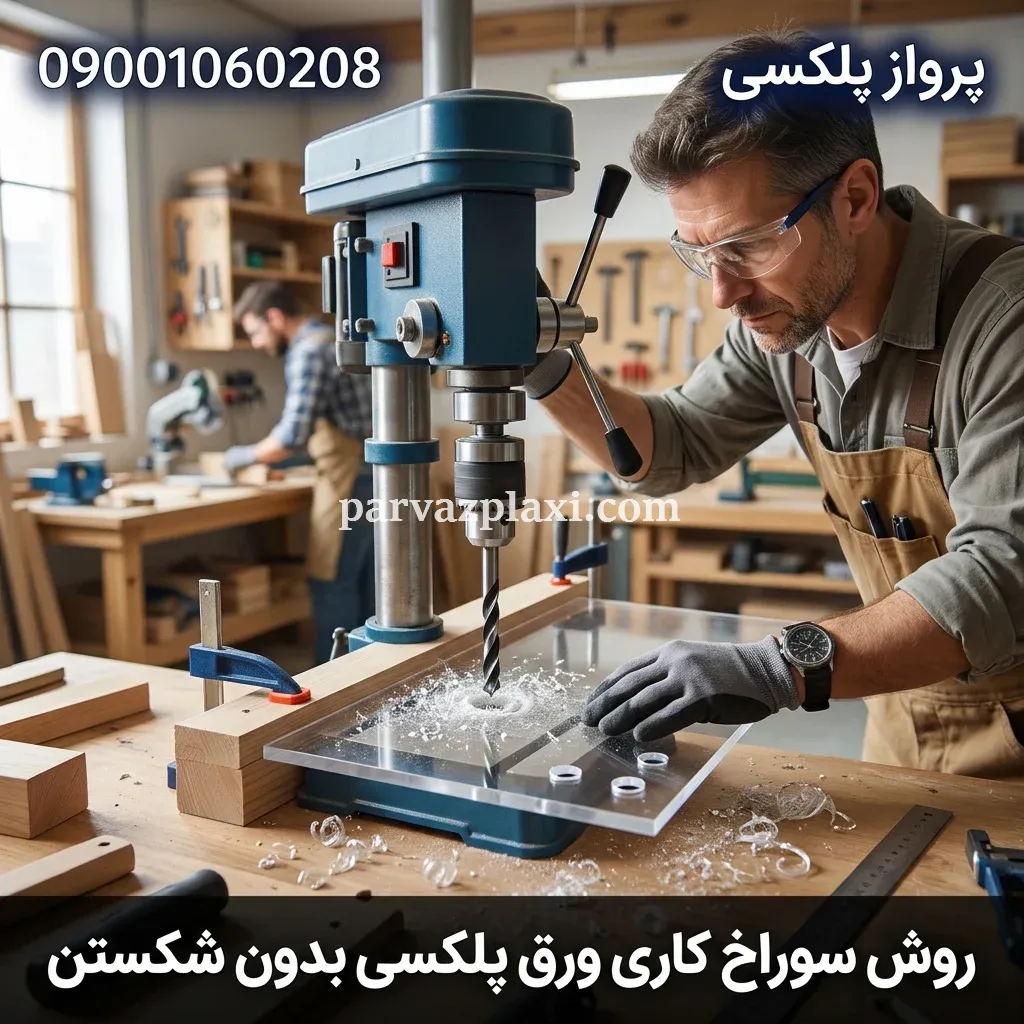
روش سوراخ کاری ورق پلکسی بدون شکستن
یکی از مشکلات رایج هنگام کار با ورق های پلکسی گلاس، ترک خوردن یا شکستن آن در زمان سوراخ کاری است. ممکن است ورق هنگام شروع کار سالم به نظر برسد، اما با وارد کردن فشار بیش از حد، استفاده از مته نامناسب یا گرم شدن محل سوراخ، ترک های ریزی در اطراف آن ایجاد شود. گاهی نیز پس از باز کردن پیچ، ترک به تدریج گسترش پیدا می کند و قطعه دیگر قابل استفاده نیست.
برای جلوگیری از این مشکلات، باید روش مناسبی برای سوراخ کردن ورق انتخاب کنید. مهم ترین اصل در سوراخ کاری ورق پلکسی ، استفاده از مته مناسب، کنترل فشار و سرعت چرخش و جلوگیری از ایجاد تنش در اطراف سوراخ است.
در این راهنما، مراحل انجام کار با ابزارهای معمولی و تخصصی را بررسی می کنیم تا بتوانید سوراخ هایی تمیز و دقیق روی ورق آکریلیک ایجاد کنید.
برای سوراخ کردن ورق پلکسی به چه ابزارهایی نیاز داریم؟
برای اجرای صحیح این کار به تجهیزات پیچیده ای نیاز ندارید، اما انتخاب ابزار مناسب اهمیت زیادی دارد. استفاده از ابزار نامناسب ممکن است باعث ایجاد ترک، شکستگی یا تغییر شکل سطح ورق شود.
ابزارهای اصلی عبارت اند از:
- دریل دستی یا ستونی: برای ایجاد سوراخ با قطرهای مختلف. دریل ستونی به دلیل کنترل بهتر زاویه، دقت بیشتری فراهم می کند.
- مته مناسب پلکسی: مته مخصوص آکریلیک یا مته ای که برای سوراخ کاری پلاستیک طراحی شده باشد.
- متر و خط کش: برای تعیین محل دقیق سوراخ.
- ماژیک نوک نازک: برای علامت گذاری محل سوراخ کاری.
- گیره نگهدارنده: برای ثابت نگه داشتن ورق هنگام کار.
- تخته چوبی یا MDF: به عنوان زیرکار برای جلوگیری از لرزش و کاهش احتمال شکستگی هنگام خروج مته.
- چسب کاغذی: برای مشخص کردن محل سوراخ و کمک به محافظت از سطح در برابر خراش های جزئی.
در پروژه هایی که دقت ظاهری اهمیت زیادی دارد، بهتر است از مته مخصوص آکریلیک و دریل ستونی استفاده کنید.
جهت کسب اطلاعات بیشتر به مقاله خدمات ساخت پلکسی مراجعه نمایید.
بهترین مته برای سوراخ کاری ورق پلکسی کدام است؟
انتخاب مته یکی از مهم ترین مراحل کار است. مته باید بتواند مواد را به آرامی براده برداری کند، بدون اینکه نیروی زیادی به اطراف سوراخ وارد کند.
مته مخصوص آکریلیک
بهترین انتخاب برای سوراخ کاری دقیق، مته ای است که به طور اختصاصی برای آکریلیک و پلاستیک های سخت طراحی شده باشد. هندسه نوک این مته ها به گونه ای است که نسبت به مته های معمولی، تمایل کمتری به گیر کردن و کشیدن ناگهانی قطعه دارند.
در مته های مخصوص آکریلیک، زاویه برش و لبه های تیز با هدف کاهش احتمال ترک و شکستگی طراحی می شوند. اگر قرار است تعداد زیادی سوراخ ایجاد کنید یا قطعه ارزش بالایی دارد، استفاده از این نوع مته انتخاب مناسب تری است.
مته مارپیچی معمولی
مته مارپیچی فلزکاری در بسیاری از کارگاه ها در دسترس است و می توان از آن برای سوراخ کاری ورق پلکسی نیز استفاده کرد؛ اما هر مته معمولی برای این کار مناسب نیست.
مته های فلزکاری با زاویه برش تهاجمی ممکن است هنگام ورود یا خروج از ورق، به آن گیر کنند و باعث ایجاد ترک شوند. در صورت استفاده از این مته ها، باید از تیز بودن ابزار، کنترل فشار و پشتیبانی مناسب زیر ورق اطمینان داشته باشید.
در پروژه های حساس، استفاده از مته مخصوص آکریلیک توصیه می شود.
مته پله ای برای سوراخ های بزرگ تر
مته پله ای برای ایجاد سوراخ هایی با قطرهای مختلف، به ویژه در ورق های نسبتا نازک، کاربرد دارد. ساختار مخروطی و پله ای آن امکان افزایش تدریجی قطر سوراخ را فراهم می کند.
این ابزار برای نصب اتصالات، عبور کابل و ایجاد سوراخ های بزرگ تر می تواند مفید باشد. با این حال، باید سرعت و فشار به خوبی کنترل شود تا لبه سوراخ دچار حرارت یا تغییر شکل نشود.
آموزش مرحله به مرحله سوراخ کردن پلکسی بدون ترک خوردن
برای اینکه نتیجه کار تمیز و قابل استفاده باشد، بهتر است مراحل زیر را به ترتیب انجام دهید.
مرحله اول؛ آماده سازی و علامت گذاری
ابتدا ابعاد ورق و محل دقیق سوراخ را مشخص کنید. برای این کار از خط کش، گونیا و ماژیک نوک نازک استفاده کنید.
اگر سطح پلکسی دارای لایه محافظ کارخانه ای است، تا حد امکان آن را در طول عملیات حفظ کنید. این لایه می تواند از ایجاد خراش های سطحی جلوگیری کند.
نکته مهم این است که محل سوراخ نباید بیش از حد به لبه ورق نزدیک باشد. نزدیک بودن سوراخ به لبه، احتمال ایجاد ترک و شکستگی را افزایش می دهد؛ زیرا در اطراف سوراخ فضای کافی برای توزیع تنش وجود ندارد.
به عنوان یک قاعده اولیه، فاصله مرکز سوراخ تا لبه را حداقل حدود یک و نیم تا دو برابر قطر سوراخ در نظر بگیرید. در قطعاتی که تحت فشار یا بار مکانیکی هستند، ممکن است فاصله بیشتری لازم باشد.
مرحله دوم؛ ثابت کردن ورق روی زیرکار
ورق پلکسی را روی یک تخته چوبی صاف قرار دهید. بهتر است تمام سطح اطراف محل سوراخ تا حد امکان پشتیبانی شود.
سپس با استفاده از گیره، ورق را ثابت کنید. در این مرحله باید دقت داشته باشید که گیره بیش از حد سفت نشود؛ زیرا فشار نقطه ای می تواند تنش داخلی ایجاد کند و احتمال شکستگی را افزایش دهد.
ثابت بودن ورق اهمیت زیادی دارد. اگر هنگام سوراخ کاری ورق حرکت کند یا بلرزد، مته ممکن است از مسیر اصلی خارج شود و لبه سوراخ آسیب ببیند.
مرحله سوم؛ انتخاب سرعت مناسب دریل
سرعت چرخش دریل باید متناسب با قطر مته، ضخامت ورق و نوع ابزار انتخاب شود.
سرعت بسیار بالا می تواند باعث افزایش دمای محل سوراخ کاری شود. در مقابل، سرعت نامناسب همراه با فشار زیاد ممکن است مته را در ورق گیر بیندازد.
برای شروع، از سرعت پایین تا متوسط استفاده کنید و در صورت نیاز، تنظیمات را با توجه به عملکرد مته اصلاح کنید. یک عدد ثابت برای تمام قطرها و ضخامت ها وجود ندارد.
هنگام کار به وضعیت براده ها توجه کنید. اگر براده ها به جای خروج مناسب، به محل سوراخ می چسبند یا سطح اطراف سوراخ نرم و تغییر شکل یافته به نظر می رسد، احتمال گرم شدن بیش از حد وجود دارد.
مرحله چهارم؛ شروع سوراخ کاری
مته را دقیقا روی نقطه علامت گذاری شده قرار دهید. دریل باید تا حد امکان عمود بر سطح ورق باشد.
سپس دستگاه را روشن کنید و اجازه دهید مته با فشار کنترل شده وارد ورق شود. از فشار ناگهانی یا تکیه دادن وزن بدن روی دریل خودداری کنید.
در طول عملیات، اجازه دهید لبه های برش مته کار خود را انجام دهند. وارد کردن نیروی زیاد نه تنها سرعت کار را افزایش نمی دهد، بلکه ممکن است باعث ترک خوردن ورق شود.
اگر ضخامت ورق زیاد است، می توانید در صورت مناسب بودن شرایط، براده ها را به صورت دوره ای خارج کنید تا حرارت در محل سوراخ تجمع پیدا نکند.
مرحله پنجم؛ تکمیل سوراخ و تمیزکاری
هنگامی که مته به انتهای ورق نزدیک می شود، فشار دست را کمتر کنید. بخش خروجی سوراخ یکی از نقاط حساس عملیات است؛ زیرا گیر کردن مته در زمان عبور از سطح زیرین می تواند باعث لب پر شدن یا شکستگی شود.
پس از تکمیل سوراخ، دریل را متوقف کنید و قطعه را از نظر وجود ترک بررسی کنید.
برای حذف پلیسه ها می توانید از ابزار پلیسه گیر دستی یا یک تیغه مناسب با احتیاط استفاده کنید. اگر قرار است پیچ از سوراخ عبور کند، لبه ها نباید تیز و نامنظم باقی بمانند.
چگونه سوراخ های بزرگ را روی پلکسی ایجاد کنیم؟
ایجاد سوراخ های بزرگ روی پلکسی نسبت به سوراخ های کوچک حساسیت بیشتری دارد؛ زیرا سطح بیشتری از ورق درگیر عملیات برش می شود.
برای این کار چند روش وجود دارد:
۱. استفاده از گردبر مناسب آکریلیک
گردبر مخصوص آکریلیک یا پلاستیک یکی از گزینه های مناسب برای ایجاد سوراخ های دایره ای با قطر مشخص است. هنگام استفاده باید ورق کاملا ثابت باشد و از فشار ناگهانی خودداری شود.
۲. استفاده از مته پله ای
اگر ضخامت ورق و محدوده قطر موردنظر با ظرفیت ابزار سازگار باشد، مته پله ای می تواند برای بزرگ کردن تدریجی سوراخ کاربرد داشته باشد.
۳. استفاده از دستگاه CNC
در پروژه هایی که به سوراخ های متعدد، ابعاد دقیق یا الگوی تکرارشونده نیاز دارند، استفاده از دستگاه CNC می تواند دقت و یکنواختی بیشتری ایجاد کند.
انتخاب روش به قطر سوراخ، ضخامت ورق، نوع پلکسی و کیفیت لبه مورد انتظار بستگی دارد. برای سوراخ های بزرگ و نزدیک به لبه، بهتر است پیش از شروع کار، روش اجرا به صورت تخصصی بررسی شود.
چه عواملی باعث ترک خوردن پلکسی هنگام سوراخ کاری می شوند؟
شکستن پلکسی معمولا نتیجه یک عامل واحد نیست. ترکیب چند اشتباه کوچک می تواند تنش زیادی به ورق وارد کند.
| علت آسیب | نتیجه احتمالی | راهکار پیشگیری |
|---|---|---|
| استفاده از مته نامناسب | گیر کردن مته و ترک | استفاده از مته مخصوص آکریلیک |
| فشار بیش از حد دست | شکستگی اطراف سوراخ | کاهش فشار و پیشروی کنترل شده |
| سرعت نامناسب | گرم شدن و تغییر شکل | تنظیم سرعت متناسب با ابزار |
| ثابت نبودن ورق | لرزش و خروج مته از مسیر | استفاده از گیره و زیرکار |
| نزدیک بودن سوراخ به لبه | ترک در کناره ورق | رعایت فاصله مناسب |
| خروج ناگهانی مته | لب پر شدن سطح زیرین | کاهش فشار در انتهای سوراخ |
| سفت کردن بیش از حد پیچ | ایجاد تنش و ترک های بعدی | استفاده از پیچ با اندازه مناسب |
یکی از نکات مهم این است که ممکن است ترک بلافاصله بعد از سوراخ کاری دیده نشود. گاهی تنش ایجاد شده در اطراف سوراخ، هنگام نصب پیچ یا وارد شدن فشار به قطعه خود را نشان می دهد.
بنابراین، تنها سالم ماندن ورق در زمان سوراخ کاری به معنی اجرای صحیح تمام مراحل نیست.
نکات مهم برای سوراخ کاری ورق پلکسی با ضخامت های مختلف
ضخامت ورق روی انتخاب ابزار، سرعت پیشروی و نحوه پشتیبانی تاثیر می گذارد.
ورق های نازک: این ورق ها در برابر فشار نقطه ای و لرزش حساس هستند. بهتر است از زیرکار صاف، مته مناسب و فشار بسیار کنترل شده استفاده کنید. برای برخی سوراخ ها، مته پله ای مناسب می تواند گزینه خوبی باشد.
ورق های با ضخامت متوسط: در این شرایط، انتخاب قطر مناسب مته و ثابت نگه داشتن قطعه اهمیت بیشتری پیدا می کند. استفاده از دریل ستونی به کنترل بهتر زاویه کمک می کند.
ورق های ضخیم: سوراخ کاری این ورق ها به زمان و کنترل بیشتری نیاز دارد. باید از مته متناسب با ضخامت و قطر سوراخ استفاده شود و از تجمع براده و حرارت جلوگیری کنید. در صورت نیاز، براده ها را به صورت دوره ای خارج کنید.
نکته دیگر، تفاوت ورق پلکسی ریخته گری شده و اکسترود شده است. این دو نوع ورق از نظر ویژگی های ساختاری و رفتار در ماشین کاری یکسان نیستند. به همین دلیل، در پروژه های حساس باید نوع ورق نیز هنگام انتخاب روش سوراخ کاری در نظر گرفته شود.
تفاوت سوراخ کاری پلکسی با دریل دستی و دریل ستونی
هر دو ابزار برای ایجاد سوراخ روی پلکسی کاربرد دارند، اما میزان کنترل و دقت آن ها متفاوت است.
دریل دستی: برای کارهای ساده، تعداد کم سوراخ و پروژه های خانگی مناسب است. مزیت اصلی آن دسترسی آسان و هزینه کمتر است. با این حال، حفظ زاویه عمود و کنترل یکنواخت فشار به مهارت بیشتری نیاز دارد.
دریل ستونی: این دستگاه امکان کنترل بهتر زاویه و پیشروی مته را فراهم می کند. برای تولید قطعات دقیق، سوراخ کاری های تکراری و پروژه هایی که ظاهر نهایی اهمیت دارد، انتخاب مناسب تری است.
اگر قرار است روی یک ورق بزرگ چندین سوراخ با فاصله مشخص ایجاد کنید، استفاده از دریل ستونی یا تجهیزات دقیق تر احتمال خطای انسانی را کاهش می دهد.
چگونه سوراخ کاری پلکسی را تمیز و حرفه ای انجام دهیم؟
برای دستیابی به نتیجه بهتر، رعایت چند نکته تکمیلی ضروری است:
- پیش از شروع کار، مته را از نظر تیزی و سلامت بررسی کنید.
- از مته ای استفاده کنید که برای آکریلیک یا پلاستیک مناسب باشد.
- ورق را روی زیرکار صاف و بدون برجستگی قرار دهید.
- در طول عملیات، زاویه دریل را ثابت نگه دارید.
- از وارد کردن فشار ناگهانی خودداری کنید.
- در صورت افزایش حرارت، عملیات را متوقف کنید و اجازه دهید قطعه خنک شود.
- در صورت نیاز به خنک کاری، از آب تمیز یا محلول رقیق آب و شوینده ملایم سازگار با آکریلیک استفاده کنید و از تجمع مایع روی تجهیزات برقی جلوگیری کنید.
- برای عبور پیچ، سوراخ را متناسب با قطر پیچ و شرایط نصب انتخاب کنید.
- پیچ را بیش از حد سفت نکنید و در صورت نیاز از واشر مناسب استفاده کنید.
- پس از پایان کار، اطراف سوراخ را از نظر ترک های ریز بررسی کنید.
همچنین اگر قطعه در معرض تغییرات دمایی قرار می گیرد، باید فضای کافی برای انبساط و انقباض ورق در اطراف اتصالات در نظر گرفته شود. سوراخی که دقیقا به اندازه پیچ ایجاد شده و پیچ در آن تحت فشار قرار گرفته است، ممکن است در طول زمان باعث ایجاد ترک شود.
چه زمانی سوراخ کاری پلکسی را به متخصص بسپاریم؟
اگر قصد دارید تنها یک سوراخ کوچک روی یک قطعه ساده ایجاد کنید، معمولا با ابزار مناسب و رعایت اصول گفته شده می توانید این کار را انجام دهید.
اما در برخی پروژه ها، انجام سوراخ کاری به صورت تخصصی انتخاب منطقی تری است.
برای مثال:
- زمانی که ورق پلکسی ضخامت زیادی دارد.
- زمانی که قطر سوراخ بزرگ است.
- وقتی چندین سوراخ باید با فاصله و موقعیت کاملا مشخص ایجاد شوند.
- زمانی که سوراخ کاری نزدیک لبه یا گوشه ورق انجام می شود.
- وقتی قطعه دارای ارزش اقتصادی یا ظاهری بالایی است.
- زمانی که قرار است قطعات پلکسی برای ساخت تجهیزات، استندهای نمایشگاهی یا محصولات سفارشی استفاده شوند.
در چنین شرایطی، خطای کوچک در محل سوراخ یا ایجاد ترک می تواند باعث غیرقابل استفاده شدن کل قطعه شود. استفاده از تجهیزات مناسب و انتخاب روش صحیح ماشین کاری، احتمال آسیب به ورق را کاهش می دهد.
خدمات و راهنمایی برای ساخت قطعات پلکسی در پرواز پلکسی
در پروژه های ساخت محصولات آکریلیکی، کیفیت نهایی تنها به انتخاب ورق مناسب وابسته نیست. نحوه برش، سوراخ کاری، پرداخت لبه ها و طراحی محل اتصالات نیز در دوام و ظاهر محصول تاثیر دارد.
مجموعه پرواز پلکسی می تواند به عنوان یکی از گزینه های قابل بررسی برای افرادی که قصد تهیه ورق یا ساخت محصولات پلکسی دارند، مورد توجه قرار گیرد. هنگام انتخاب مجموعه اجرایی، بهتر است درباره نوع ورق مصرفی، ضخامت، دقت ابعاد، روش ایجاد سوراخ ها و کیفیت پرداخت نهایی سوال کنید.
اگر قصد سفارش یک قطعه سفارشی دارید، بهتر است پیش از شروع تولید، نقشه یا ابعاد دقیق، تعداد سوراخ ها، قطر موردنیاز و محل قرارگیری اتصالات را مشخص کنید. این اطلاعات به انتخاب روش مناسب ساخت کمک می کند و احتمال بروز خطا در مرحله اجرا را کاهش می دهد.
برای دریافت اطلاعات درباره محصولات و خدمات مجموعه پرواز پلکسی، می توانید از طریق وب سایت این مجموعه اقدام کنید و جزئیات خدمات موردنیاز خود را استعلام بگیرید.
جمع بندی
برای سوراخ کاری موفق پلکسی، مهم تر از قدرت دریل، انتخاب مته مناسب و کنترل نحوه برش است. استفاده از زیرکار محکم، ثابت کردن صحیح ورق، کاهش فشار دست در زمان ورود و خروج مته و جلوگیری از افزایش حرارت، از مهم ترین عوامل پیشگیری از شکستگی هستند.
اگر با ورق های ضخیم، سوراخ های بزرگ یا قطعات حساس کار می کنید، بهتر است پیش از اجرای نهایی، روش مناسب را روی یک تکه ضایعاتی از همان جنس و ضخامت آزمایش کنید. همچنین در پروژه های دقیق و سفارشی، استفاده از خدمات مجموعه های فعال در حوزه ساخت پلکسی می تواند به کاهش خطا و افزایش کیفیت محصول نهایی کمک کند.
سوالات متداول (FAQ)
۱. آیا می توان با دریل معمولی ورق پلکسی را سوراخ کرد؟
بله، با دریل دستی معمولی نیز می توان پلکسی را سوراخ کرد؛ اما باید از مته مناسب پلاستیک یا آکریلیک استفاده کنید. همچنین ورق باید کاملا ثابت باشد و فشار دست به صورت کنترل شده اعمال شود.
۲. برای سوراخ کردن پلکسی از چه مته ای استفاده کنیم؟
مته مخصوص آکریلیک بهترین گزینه برای سوراخ کاری دقیق است. مته های پله ای نیز برای برخی سوراخ های بزرگ تر و ورق های نازک کاربرد دارند. انتخاب نهایی به ضخامت ورق و قطر سوراخ بستگی دارد.
۳. چرا پلکسی هنگام سوراخ کاری ذوب می شود؟
معمولا اصطکاک و تجمع حرارت در محل سوراخ باعث نرم شدن یا ذوب شدن موضعی آکریلیک می شود. سرعت نامناسب، مته کند و خروج نامناسب براده ها از عوامل ایجاد این مشکل هستند.
۴. چگونه از ترک خوردن پلکسی هنگام سوراخ کردن جلوگیری کنیم؟
استفاده از مته مناسب، قرار دادن ورق روی زیرکار چوبی، ثابت کردن قطعه، اعمال فشار کم و کاهش فشار هنگام خروج مته از مهم ترین روش های جلوگیری از ترک هستند.
۵. آیا می توان سوراخ بزرگ روی ورق پلکسی ایجاد کرد؟
بله. برای این کار می توان از گردبر مخصوص آکریلیک، مته پله ای یا دستگاه CNC استفاده کرد. روش مناسب به قطر سوراخ، ضخامت ورق و میزان دقت موردنیاز بستگی دارد.
۶. آیا سوراخ پلکسی باید بزرگ تر از قطر پیچ باشد؟
در بسیاری از اتصالات، بهتر است سوراخ کمی بزرگ تر از قطر بدنه پیچ در نظر گرفته شود تا از ایجاد فشار مستقیم و تنش اضافی جلوگیری شود. میزان لقی باید با توجه به نوع اتصال، بار مکانیکی و تغییرات دمایی تعیین شود.


