
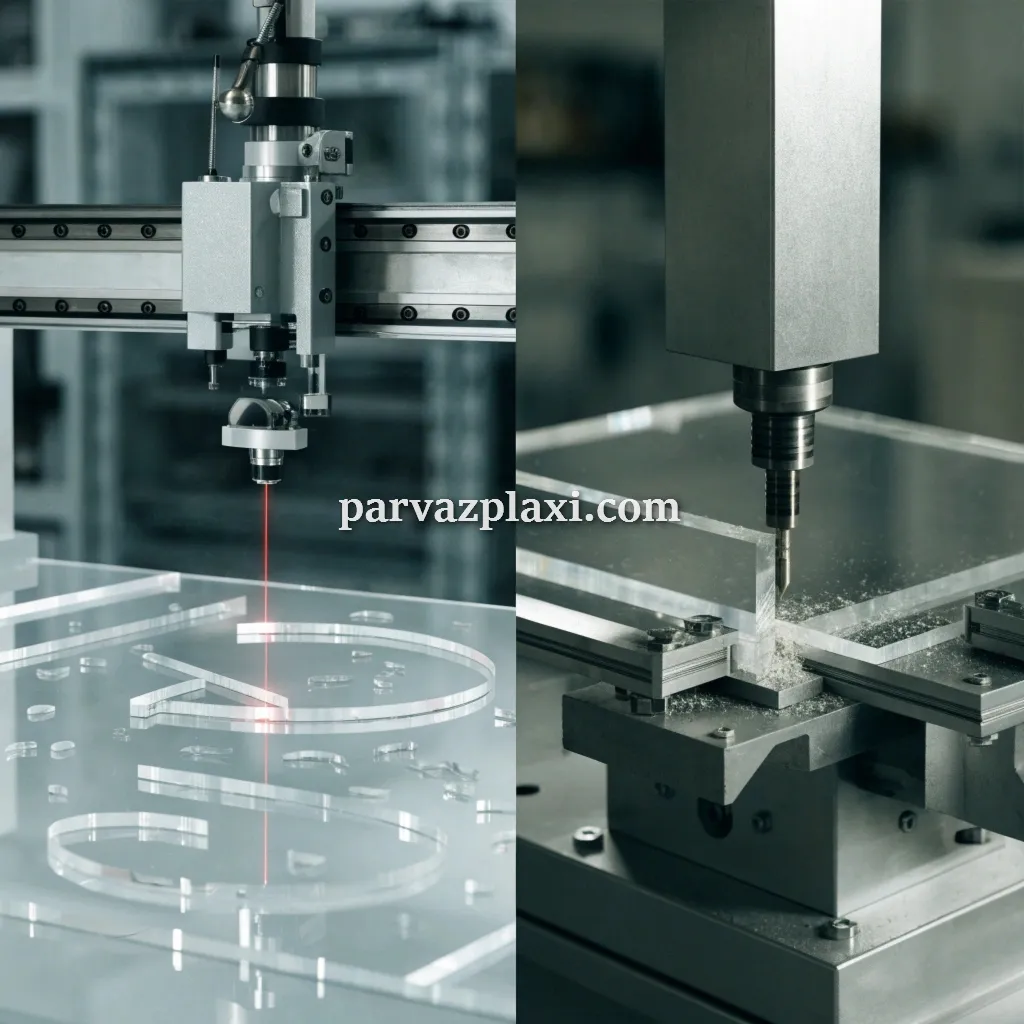
تفاوت برش لیزر پلکسی با برش CNC چیست؟
اگر قصد ساخت تابلو تبلیغاتی، استند فروشگاهی، حروف پلکسی، قطعات دکوراتیو یا محصولات سفارشی را دارید، احتمالا هنگام سفارش با دو روش برش لیزر و CNC روبرو شده اید. هر دو روش برای شکل دادن به ورق پلکسی گلاس کاربرد دارند، اما از نظر کیفیت لبه، دقت ابعادی، امکان اجرای جزئیات، محدودیت های ساخت و هزینه تفاوت هایی دارند.
تفاوت برش لیزر پلکسی با برش CNC در شیوه جدا کردن مواد از ورق است. در برش لیزری، پرتو متمرکز لیزر مواد را در مسیر مشخص ذوب یا تبخیر می کند؛ اما در CNC فرزکاری، ابزار برنده با تماس فیزیکی و برداشتن مواد، شکل مورد نظر را ایجاد می کند. به همین دلیل، لیزر معمولا برای طرح های ظریف و دوبعدی مناسب است، در حالی که CNC برای شیارزنی، ایجاد پخ، حفره و برخی عملیات ماشین کاری کاربرد بیشتری دارد.
در این مقاله، ویژگی های هر دو روش را بررسی می کنیم تا بتوانید با توجه به نوع محصول، ضخامت ورق، پیچیدگی طرح و کیفیت مورد انتظار، روش مناسبی برای سفارش خود انتخاب کنید.
تفاوت برش لیزر پلکسی با CNC در یک نگاه
برای انتخاب سریع تر، ابتدا مهم ترین تفاوت های این دو روش را بررسی کنید.
| معیار مقایسه | برش لیزر پلکسی | برش CNC |
|---|---|---|
| شیوه برش | حرارتی و بدون تماس مستقیم ابزار | مکانیکی و با ابزار برنده |
| اجرای جزئیات ظریف | معمولا بسیار مناسب | وابسته به قطر ابزار و نوع دستگاه |
| کیفیت لبه | در شرایط مناسب صاف و گاهی براق | معمولا دارای رد ابزار و نیازمند پرداخت برای براق شدن |
| شیار و پخ | محدود به قابلیت فرایند و تجهیزات | مناسب برای شیار، پخ و ماشین کاری |
| ایجاد فرم سه بعدی | محدودتر | مناسب تر با ابزار و برنامه ریزی مناسب |
| ضخامت قابل اجرا | وابسته به توان لیزر و نوع ورق | وابسته به توان دستگاه، ابزار و عمق ماشین کاری |
| تماس ابزار با قطعه | ندارد | دارد |
| احتمال اثر حرارتی | وجود دارد | معمولا کمتر، اما احتمال لب پریدگی و تنش مکانیکی وجود دارد |
| کاربردهای رایج | تابلو، حروف، طرح های ظریف و استند | شیار، قطعات ماشین کاری شده و فرم های خاص |
این مقایسه کلی است و نتیجه واقعی به مشخصات دستگاه، جنس و ضخامت پلکسی، تنظیمات و مهارت اپراتور بستگی دارد. بنابراین، نمی توان بدون بررسی پروژه گفت که یک روش در تمام شرایط بهتر از روش دیگر است.
جهت کسب اطلاعات بیشتر به مقاله خدمات ساخت پلکسی مراجعه نمایید.
برش لیزر پلکسی چگونه انجام می شود؟
در برش لیزری، پرتو متمرکز لیزر طبق مسیر تعیین شده در فایل طراحی حرکت می کند و انرژی آن باعث جدا شدن مواد می شود. از آنجا که ابزار برنده با ورق تماس مستقیم ندارد، امکان اجرای طرح های ظریف، منحنی های پیچیده و الگوهای دقیق فراهم می شود.
مهم ترین مزایای برش لیزری پلکسی
یکی از مهم ترین مزایای این روش، قابلیت اجرای جزئیات کوچک در طرح های دوبعدی است. حروف فارسی و انگلیسی، لوگوها، الگوهای تزئینی و قطعات دارای انحنا را می توان با لیزر تولید کرد؛ البته اندازه جزئیات باید با ضخامت ورق و توان دستگاه تناسب داشته باشد.
مزیت دیگر، امکان دستیابی به لبه های صاف و براق در بسیاری از ورق های مناسب برش لیزری است. این ویژگی برای محصولاتی که لبه آنها در معرض دید قرار دارد، مانند حروف تبلیغاتی، تابلوهای پلکسی و استندهای نمایشی، اهمیت زیادی دارد.
از طرف دیگر، چون ابزار برنده تماس مکانیکی مستقیمی با قطعه ندارد، احتمال لب پریدگی ناشی از فشار ابزار کاهش پیدا می کند. این ویژگی در ساخت قطعات کوچک و ظریف مفید است؛ هرچند گرمای موضعی همچنان باید به درستی کنترل شود.
محدودیت های برش لیزر چیست؟
برش لیزر یک فرایند حرارتی است؛ بنابراین احتمال تغییر رنگ لبه، ذوب موضعی، ایجاد دوده یا تنش حرارتی وجود دارد. در ورق های ضخیم تر، دستیابی به برشی یکنواخت و باکیفیت ممکن است دشوارتر شود و به تجهیزات و تنظیمات مناسب نیاز داشته باشد.
همچنین لیزر برای همه عملیات ماشین کاری طراحی نشده است. اگر محصول به شیار با عمق مشخص، پخ دقیق، حفره یا فرم سه بعدی نیاز داشته باشد، ممکن است CNC انتخاب مناسب تری باشد.
جنس ورق نیز اهمیت زیادی دارد. هر نوع پلاستیکی را نباید با هر دستگاه لیزری برش داد. برای مثال، PVC هنگام برش لیزری می تواند گازهای خورنده و خطرناک تولید کند و نباید بدون فرایند و تجهیزات مجاز با لیزر برش داده شود. بنابراین، جنس ماده باید پیش از شروع کار مشخص باشد.
برش CNC پلکسی چیست و چه کاربردی دارد؟
CNC مخفف کنترل عددی رایانه ای است. در برش CNC با فرز، دستگاه طبق مسیر برنامه ریزی شده حرکت می کند و ابزار چرخان با برداشتن تدریجی مواد، شکل مورد نظر را به وجود می آورد.
این روش برای ساخت قطعاتی که علاوه بر برش محیطی به ماشین کاری روی سطح یا لبه نیاز دارند، اهمیت ویژه ای دارد.
مزایای برش CNC برای پلکسی
مهم ترین مزیت CNC فرزکاری، قابلیت انجام عملیات مکانیکی متنوع است. بسته به نوع دستگاه و ابزار، می توان شیار، پخ، حفره، محل اتصال و برخی فرم های سه بعدی را روی قطعه ایجاد کرد. این ویژگی برای محصولاتی که صرفا یک صفحه برش خورده نیستند، کاربرد زیادی دارد.
در پروژه هایی که به ماشین کاری ورق های ضخیم یا ایجاد جزئیات با عمق مشخص نیاز دارند، CNC می تواند گزینه مناسبی باشد. همچنین امکان تنظیم عمق ابزار، اجرای چند مرحله ماشین کاری و استفاده از ابزارهای مختلف، انعطاف پذیری خوبی برای ساخت قطعات خاص فراهم می کند.
کیفیت نهایی به انتخاب ابزار، سرعت حرکت، دور اسپیندل، نحوه مهار ورق و تنظیمات برش وابسته است. صرف استفاده از دستگاه CNC به معنی دستیابی به لبه بی نقص یا ابعاد کاملا دقیق نیست.
محدودیت های CNC در برش پلکسی
در این روش، ابزار با قطعه تماس دارد و نیروی مکانیکی وارد می کند. اگر ورق به خوبی مهار نشده باشد یا ابزار و تنظیمات مناسبی انتخاب نشوند، احتمال لرزش، لب پریدگی، ترک یا ایجاد پلیسه وجود دارد.
قطر ابزار نیز محدودیت مهمی است. اجرای گوشه های داخلی بسیار تیز یا جزئیات بسیار کوچک با فرز بزرگ امکان پذیر نیست؛ زیرا ابزار نمی تواند شعاعی کوچک تر از اندازه فیزیکی خود ایجاد کند. در چنین مواردی باید طرح اصلاح شود، ابزار باریک تری انتخاب شود یا روش دیگری مورد استفاده قرار گیرد.
لبه حاصل از CNC نیز ممکن است خطوط ابزار داشته باشد و برای رسیدن به ظاهر شفاف و براق به پرداخت تکمیلی نیاز پیدا کند. این مرحله می تواند هزینه و زمان ساخت را افزایش دهد.
مقایسه دقت، کیفیت لبه و سرعت برش
برای درک بهتر تفاوت برش لیزر پلکسی با برش CNC، تنها مقایسه نام دستگاه ها کافی نیست. باید مشخص شود که منظور از کیفیت، دقت ابعادی است یا ظاهر لبه، سرعت تولید یا قابلیت اجرای جزئیات.
کدام روش دقت بیشتری دارد؟
هیچ کدام از این دو روش در تمام شرایط برنده مطلق نیستند. لیزر برای اجرای خطوط باریک، منحنی های پیچیده و جزئیات ظریف دوبعدی معمولا مزیت دارد؛ اما دقت ابعادی به عرض برش، تنظیمات، ضخامت و پایداری ورق نیز وابسته است.
در مقابل، CNC برای برخی سوراخ ها، شیارها و عملیات ماشین کاری با عمق کنترل شده مناسب تر است. دقت نهایی آن به کیفیت دستگاه، میزان لقی مکانیکی، ابزار، برنامه مسیر و نحوه تثبیت قطعه بستگی دارد.
اگر قطعه قرار است در مجموعه ای مونتاژ شود، بهتر است پیش از تولید انبوه، نمونه اولیه ساخته و ابعاد اتصال ها بررسی شود. در قطعاتی که تلرانس ابعادی اهمیت زیادی دارد، اندازه های قابل قبول باید از ابتدا مشخص شوند.
کدام روش لبه شفاف تری ایجاد می کند؟
در بسیاری از پروژه های پلکسی، برش لیزری می تواند لبه ای صاف و براق ایجاد کند؛ به همین دلیل برای حروف، لوگوها و محصولات نمایشی گزینه محبوبی است. با این حال، براق بودن لبه تضمین شده نیست و نتیجه به نوع ورق، ضخامت و تنظیمات دستگاه بستگی دارد.
برش CNC معمولا سطحی با رد ابزار ایجاد می کند. این اثر همیشه مشکل محسوب نمی شود؛ اگر لبه در محل اتصال پنهان باشد یا ظاهر ماشین کاری شده پذیرفته شده باشد، پرداخت اضافی ممکن است ضروری نباشد.
اگر شفافیت لبه برای محصول اهمیت دارد، هنگام سفارش مشخص کنید که آیا پرداخت نهایی نیز لازم است یا خیر. مقایسه نمونه واقعی از هر دو روش می تواند به تصمیم گیری دقیق تر کمک کند.
کدام روش سریع تر است؟
سرعت تولید به تعداد قطعات، طول مسیر برش، پیچیدگی طرح، ضخامت ورق و نیاز به عملیات تکمیلی بستگی دارد. لیزر در بسیاری از طرح های دوبعدی ظریف، مسیرهای پیچیده را بدون تعویض ابزار اجرا می کند؛ اما برش ورق ضخیم ممکن است به حرکت آهسته تر نیاز داشته باشد.
CNC نیز برای بعضی مسیرها و عملیات چندمرحله ای می تواند کارآمد باشد، ولی تعویض ابزار، مهار قطعه و پرداخت نهایی بر زمان کل اثر می گذارند.
برای سفارش های تیراژ بالا، بهتر است زمان کل تولید یک قطعه سالم و آماده تحویل محاسبه شود، نه فقط مدت حرکت دستگاه. این مقایسه تصویر دقیق تری از سرعت واقعی تولید ارائه می دهد.
تفاوت هزینه برش لیزر و CNC
هزینه نهایی به روش انتخابی محدود نمی شود. ابعاد قطعه، ضخامت و نوع ورق، مقدار دورریز، تعداد سفارش، پیچیدگی طرح و عملیات تکمیلی همگی بر قیمت اثر دارند.
در یک پروژه، لیزر ممکن است به دلیل اجرای سریع طرح دوبعدی و کاهش نیاز به پرداخت مقرون به صرفه باشد. در پروژه دیگر، CNC با وجود زمان بیشتر، به دلیل امکان ایجاد شیارها و فرم های مورد نیاز از انجام چند فرایند جداگانه جلوگیری می کند.
برای مقایسه منصفانه قیمت ها، از مجری بخواهید هزینه را با مشخصات یکسان اعلام کند:
- نوع و ضخامت ورق پلکسی
- ابعاد قطعه و تعداد مورد نیاز
- فایل طراحی و میزان پیچیدگی مسیر
- کیفیت مورد انتظار لبه ها
- نیاز به سوراخ کاری، شیار، پخ یا پرداخت
- هزینه آماده سازی فایل، بسته بندی و تحویل در صورت وجود
بنابراین، ارزان تر بودن یک روش را نمی توان بدون بررسی مشخصات پروژه تعیین کرد. بهترین انتخاب روشی است که کیفیت مورد نیاز را با هزینه کل مناسب فراهم کند.
برای هر محصول پلکسی کدام روش بهتر است؟
کاربرد نهایی محصول یکی از مهم ترین معیارهای تصمیم گیری است. در ادامه چند نمونه متداول را بررسی می کنیم.
تابلو تبلیغاتی و حروف پلکسی
برای برش حروف، لوگو و طرح های دوبعدی که به جزئیات ظریف و لبه های قابل مشاهده نیاز دارند، برش لیزر اغلب انتخاب مناسبی است. این روش می تواند مسیرهای منحنی و حروف کوچک را با جزئیات مطلوب اجرا کند؛ البته اندازه حروف و ضخامت ورق باید متناسب باشند.
اگر طرح شامل شیارهای خاص، اتصالات ماشین کاری شده یا فرم هایی با عمق مشخص باشد، CNC نیز می تواند بخشی از فرایند تولید باشد. در برخی سفارش ها، ترکیب دو روش بهترین نتیجه را ایجاد می کند.
استند فروشگاهی و محصولات دکوراتیو
برای ساخت استندهای رومیزی، پایه های نمایش محصول، جعبه های پلکسی و قطعات تزئینی، لیزر معمولا برای برش صفحات و ایجاد شیارهای دوبعدی کاربردی است. در این محصولات، دقت ابعاد محل اتصال اهمیت زیادی دارد؛ زیرا خطای کوچک ممکن است مونتاژ را دشوار کند.
در مقابل، اگر استند دارای حفره های خاص، پخ های متعدد یا فرم های ماشین کاری شده باشد، CNC می تواند به اجرای دقیق تر برخی جزئیات کمک کند. انتخاب نهایی باید بر اساس نقشه ساخت و روش مونتاژ انجام شود.
قطعات صنعتی و ورق های ضخیم
در قطعات صنعتی، صرفا ظاهر لبه تعیین کننده نیست. ابعاد دقیق، استحکام، محل سوراخ ها، تلرانس اتصال و کیفیت سطح ماشین کاری نیز اهمیت دارند.
CNC برای ایجاد حفره، شیار، پخ و عملیات سه بعدی می تواند گزینه مناسبی باشد. با این حال، در قطعاتی که فقط به برش دوبعدی نیاز دارند، لیزر نیز ممکن است انتخاب مناسبی باشد؛ به شرط آنکه ضخامت و جنس ورق با توان دستگاه سازگار باشد.
پیش از سفارش قطعات حساس، نقشه ابعادی، تلرانس های مورد نیاز و روش کنترل کیفیت را مشخص کنید.
چه عواملی قبل از سفارش برش باید بررسی شوند؟
پیش از ارسال فایل به کارگاه، چند نکته را بررسی کنید تا احتمال دوباره کاری کاهش یابد.
جنس و ضخامت ورق را دقیق مشخص کنید
عنوان پلکسی ممکن است برای ورق هایی با ویژگی های متفاوت به کار رود. نوع ورق، ضخامت واقعی، رنگ و کیفیت سطح می توانند بر کیفیت برش اثر بگذارند. اگر قطعه باید شفاف باشد یا در معرض دید قرار گیرد، این موضوع را هنگام ثبت سفارش اعلام کنید.
همچنین ضخامت مناسب فقط بر اساس ظاهر محصول تعیین نمی شود. ابعاد قطعه، میزان بار، نحوه اتصال و کاربرد نهایی باید در نظر گرفته شوند.
فایل طراحی را برای روش انتخابی آماده کنید
فایل برش باید مسیرهای مشخص و بدون خطوط تکراری ناخواسته داشته باشد. وجود خطوط روی هم، مقیاس اشتباه یا جزئیات بسیار ریز می تواند باعث خطا یا افزایش زمان آماده سازی شود.
برای CNC باید محدودیت قطر ابزار و شعاع گوشه های داخلی نیز در طراحی لحاظ شود. در برش لیزری هم فاصله قطعات، عرض برش و حداقل اندازه جزئیات اهمیت دارند.
اگر درباره آماده سازی فایل اطمینان ندارید، پیش از تولید نهایی از مجری بخواهید فایل را بررسی کند.
نمونه اولیه را جدی بگیرید
برای پروژه های سفارشی یا تیراژ بالا، تولید یک نمونه اولیه می تواند هزینه خطا را کاهش دهد. در نمونه، اندازه ها، کیفیت لبه، نحوه اتصال و ظاهر نهایی بررسی می شوند.
اگر محصول باید با قطعه دیگری جفت شود، اندازه گیری نمونه واقعی بهتر از اتکا به فایل طراحی به تنهایی است. پس از تایید نمونه، می توان تولید تعداد بیشتر را با اطمینان بالاتری انجام داد.
اشتباهات رایج در انتخاب روش برش
یکی از اشتباهات رایج، انتخاب روش فقط بر اساس قیمت اولیه است. ممکن است روشی در مرحله برش ارزان تر باشد، اما به دلیل نیاز به پرداخت، اصلاح ابعاد یا دورریز، هزینه نهایی بیشتری ایجاد کند.
اشتباه دیگر این است که تصور کنیم لیزر همیشه دقیق تر یا CNC همیشه مناسب ورق های ضخیم تر است. توان دستگاه، جنس ورق، نوع ابزار و کیفیت اجرای کار می توانند نتیجه را تغییر دهند.
همچنین نباید بدون بررسی نقشه، تمام جزئیات یک قطعه را با یک روش اجرا کرد. گاهی برش محیطی با لیزر و ایجاد شیارها با CNC ترکیب موثرتری است. در نهایت، مشخص کردن کیفیت مورد انتظار پیش از ثبت سفارش، از اختلاف درباره براق بودن لبه، اندازه ها و پرداخت نهایی جلوگیری می کند.
خدمات پرواز پلکسی در اجرای پروژه های سفارشی
مجموعه پرواز پلکسی در حوزه برش لیزر پلکسی، خدمات ساخت محصولات پلکسی و تامین ورق فعالیت دارد. برای سفارش یک محصول، مهم است که ابتدا کاربرد نهایی، ابعاد، ضخامت و نوع پرداخت مورد انتظار مشخص شود؛ سپس روش مناسب برش انتخاب شود.
اگر قصد ساخت تابلو، استند تبلیغاتی، قطعات تزئینی یا محصولی با ابعاد سفارشی را دارید، ارائه نقشه یا فایل طراحی می تواند فرایند بررسی سفارش را ساده تر کند. در صورت نداشتن فایل آماده، بهتر است درباره امکان طراحی یا اصلاح فایل پیش از ثبت سفارش سوال کنید.
برای دریافت برآورد دقیق، مشخصات قطعه و تعداد مورد نیاز را با مجموعه پرواز پلکسی مطرح کنید و درباره روش اجرای مناسب، کیفیت لبه، زمان تحویل و هزینه عملیات تکمیلی اطلاعات بگیرید. این کار کمک می کند پیشنهاد دریافتی با نیاز واقعی پروژه هماهنگ باشد.
جمع بندی
تفاوت برش لیزر پلکسی با برش CNC بیشتر از آنکه به برتری مطلق یک دستگاه مربوط باشد، به نوع عملیات مورد نیاز بستگی دارد. لیزر معمولا برای طرح های دوبعدی ظریف، حروف و محصولاتی با لبه قابل مشاهده مناسب است؛ در حالی که CNC برای شیارزنی، پخ، حفره ها و برخی عملیات ماشین کاری گزینه کاربردی تری محسوب می شود.
پیش از انتخاب، جنس و ضخامت ورق، کیفیت نهایی، ابعاد، تیراژ و هزینه پرداخت را بررسی کنید. اگر نقشه قطعه پیچیده است، از مجری بخواهید امکان ترکیب دو روش را نیز ارزیابی کند. در سفارش های پلکسی، انتخاب فرایند بر اساس نیاز واقعی محصول معمولا نتیجه بهتری از انتخاب صرفا بر مبنای نام دستگاه یا قیمت اولیه خواهد داشت.
سوالات متداول
۱. برای برش پلکسی، لیزر بهتر است یا CNC؟
برای طرح های دوبعدی ظریف، حروف و لوگوها، لیزر معمولا انتخاب مناسبی است. برای شیار، پخ، حفره و ماشین کاری سه بعدی، CNC می تواند عملکرد بهتری داشته باشد. انتخاب نهایی به جنس و ضخامت ورق، ابعاد قطعه و کیفیت مورد انتظار بستگی دارد.
۲. آیا برش لیزر پلکسی لبه های شفاف ایجاد می کند؟
در بسیاری از ورق های پلکسی مناسب، برش لیزر می تواند لبه های صاف و براق ایجاد کند. با این حال، نتیجه به تنظیمات دستگاه، ضخامت ورق، کیفیت مواد و شرایط برش وابسته است. بنابراین بهتر است پیش از تولید انبوه، نمونه ای از کیفیت لبه را بررسی کنید.
۳. آیا CNC برای برش پلکسی ضخیم مناسب است؟
CNC می تواند برای ماشین کاری برخی ورق های ضخیم و ایجاد شیار یا حفره مناسب باشد؛ اما قابلیت اجرا به توان دستگاه، ابزار، روش مهار قطعه و عمق برش بستگی دارد. برای انتخاب درست، باید ضخامت و نقشه قطعه به کارگاه ارائه شود.
۴. هزینه برش لیزر بیشتر است یا CNC؟
هزینه به نوع و ضخامت ورق، پیچیدگی طرح، تعداد قطعات، زمان اجرای دستگاه و نیاز به پرداخت بستگی دارد. هیچ کدام از دو روش همیشه ارزان تر نیستند. برای مقایسه، قیمت نهایی قطعه آماده تحویل را با مشخصات و کیفیت یکسان استعلام کنید.
۵. آیا می توان در یک پروژه از لیزر و CNC به صورت همزمان استفاده کرد؟
بله. در برخی پروژه ها می توان محیط قطعه را با لیزر برش داد و شیارها، پخ ها یا حفره های مورد نیاز را با CNC ایجاد کرد. البته ترتیب عملیات باید با توجه به طراحی، کیفیت لبه و احتمال آسیب دیدن قطعه مشخص شود.


